
Drive-In e Drive-Thru: como funcionam e quando usar
O que são Drive-In e Drive-Thru
Em operações nas quais muitos paletes correspondem ao mesmo SKU, a seletividade unitária pode ser menos importante do que a capacidade de armazenar mais posições em uma área limitada. É nesse cenário que entram os sistemas Drive-In e Drive-Thru. Ambos reduzem a quantidade de corredores porque a empilhadeira acessa canais internos da própria estrutura. O ganho potencial de densidade, porém, vem acompanhado de decisões mais rigorosas sobre fluxo, profundidade dos canais, variedade de produtos, equipamento de movimentação e proteção da estrutura.
A escolha não deve começar pela pergunta quantos paletes cabem. O ponto de partida é entender como cada lote chega, quanto tempo permanece armazenado, em que sequência precisa sair e com que frequência haverá entrada da empilhadeira nos canais. Uma solução muito profunda pode aumentar a capacidade estática e, ao mesmo tempo, criar paletes de difícil acesso, multiplicar movimentos e reduzir a flexibilidade diante de mudanças no mix.
Qual é a diferença entre Drive-In e Drive-Thru
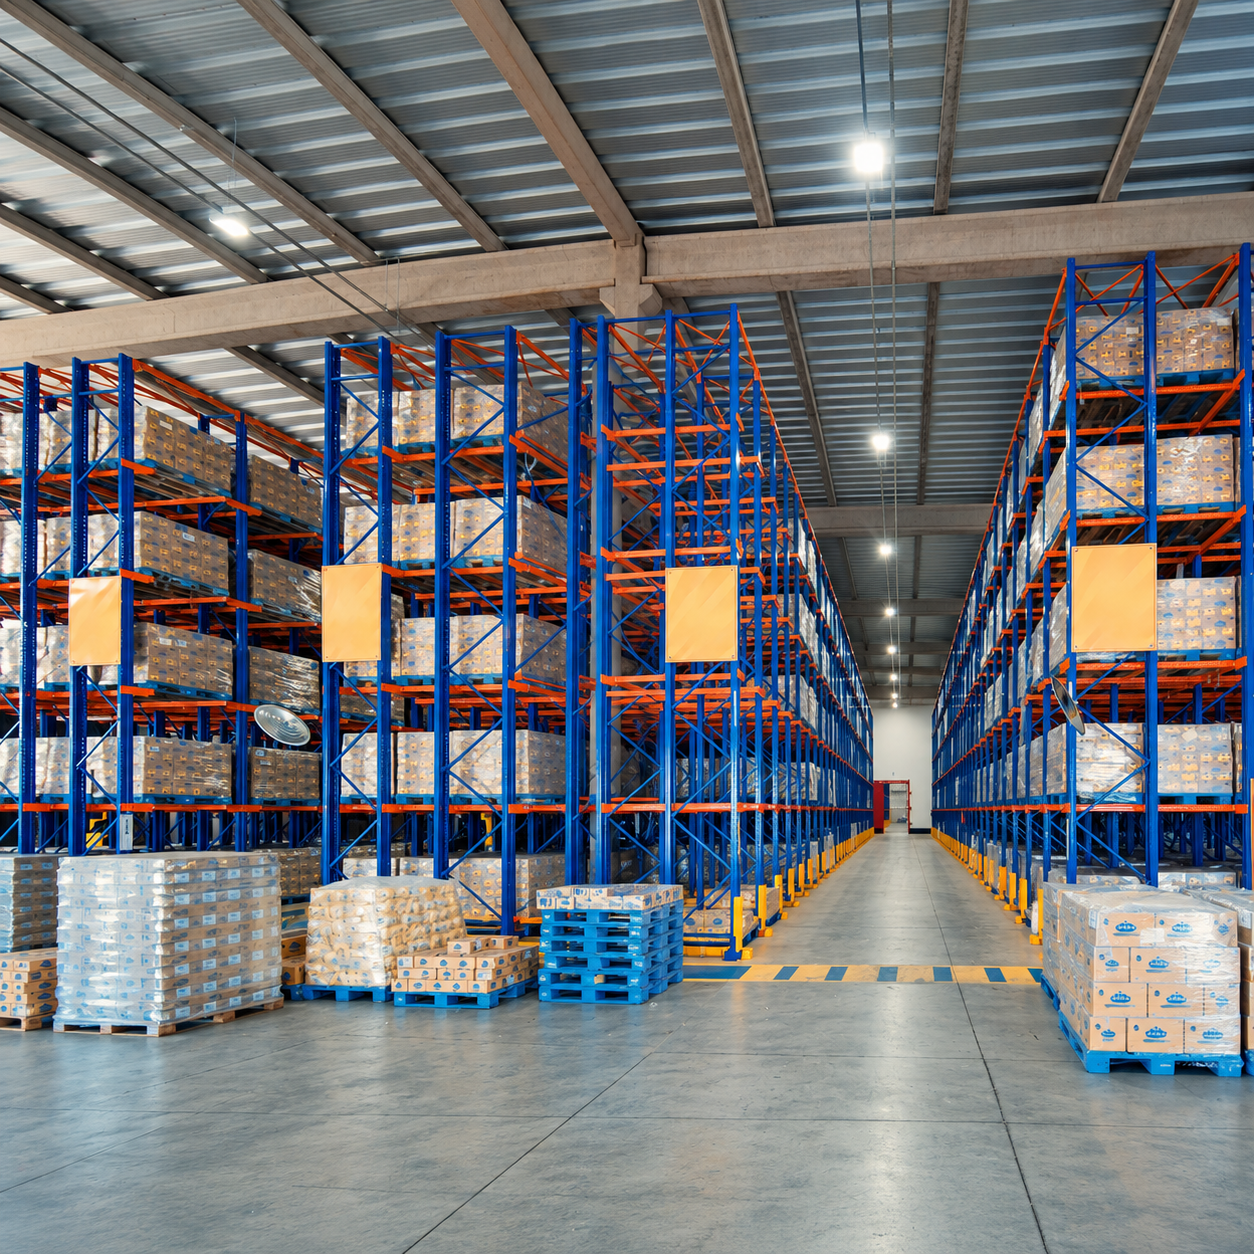
Nos sistemas Drive, os paletes são apoiados em trilhos laterais e organizados em canais com várias posições em profundidade. Para depositar ou retirar uma unidade de carga, a empilhadeira entra no canal e se desloca sob os níveis superiores. Essa configuração elimina corredores entre diversas fileiras e concentra as posições em blocos. Em contrapartida, os paletes dentro de um mesmo canal deixam de ter acesso individual imediato.
O Drive-In tem acesso operacional por uma face do canal. A entrada e a retirada ocorrem pelo mesmo lado. Quando o canal é abastecido do fundo para a frente e esvaziado na sequência inversa, o comportamento típico é LIFO: o último palete depositado é o primeiro disponível para retirada. Isso não significa que todo o armazém deva operar em LIFO. A regra se manifesta dentro de cada canal e precisa ser compatibilizada com a política de estoque, o lote e a validade.
O Drive-Thru permite acesso pelas duas extremidades do canal. Isso viabiliza abastecer por uma face e retirar pela face oposta. Nessa configuração operacional, o canal pode sustentar FIFO. Mas a existência de duas faces, isoladamente, não garante essa sequência. Se entrada e retirada ocorrerem pelo mesmo lado, ou se o endereçamento não for cumprido, o fluxo efetivo pode ser outro. FIFO e LIFO resultam da combinação entre layout, sentido de movimentação, regras do WMS e execução no piso.
A diferença, portanto, não se resume ao número de aberturas. Ela afeta circulação, conexão com recebimento e expedição, ocupação do prédio, controle de lotes e reposição. O Drive-Thru precisa de acesso nas duas faces; o Drive-In pode aproveitar uma extremidade junto a um limite de área, desde que afastamentos e acessos necessários ao projeto e à segurança sejam preservados.
Quando Drive-In ou Drive-Thru são indicados
Sistemas Drive tendem a funcionar melhor quando há muitos paletes por SKU e pouca necessidade de escolher uma unidade específica dentro do canal. São aplicações frequentes em estoques pulmão, lotes homogêneos, câmaras frias, matérias-primas ou produtos acabados com volumes elevados por referência.
Em ambientes refrigerados, reduzir corredores pode melhorar o aproveitamento de uma área cujo metro quadrado e condicionamento térmico são caros. Isso não elimina a necessidade de avaliar circulação de ar, operação da empilhadeira, características do piso e comportamento dos materiais na temperatura de trabalho. A densidade física é apenas uma parte do desempenho.
O sistema perde aderência quando há poucos paletes por SKU, grande diversidade, alta frequência de acesso a unidades específicas ou mudanças constantes no perfil de estoque. Misturar referências ou lotes incompatíveis no mesmo canal pode criar bloqueios: para alcançar o palete desejado, a equipe precisa retirar e reposicionar outras cargas. O resultado é mais movimentação, maior tempo de ciclo e risco de erro.
Uma análise útil compara a quantidade de paletes por lote ou SKU com o número de posições do canal. Quanto maior a correspondência, maior a chance de ocupação eficiente. Não existe uma profundidade universal ideal. Ela depende de giro, reposição, sazonalidade, validade, lotes simultâneos e capacidade de manter canais homogêneos.
O que avaliar no palete e na carga
O projeto não pode tratar palete como medida genérica. Dimensões, orientação de entrada, resistência, deformação sob carga, posição dos apoios e estabilidade da mercadoria influenciam a interface com os trilhos laterais. Paletes danificados, irregulares ou incompatíveis podem perder apoio ou provocar interferências.
Também é necessário conhecer o peso real e sua distribuição. A capacidade não deve ser definida apenas pela massa nominal do produto: embalagem, palete, concentração de carga e excentricidades entram na análise. A NR-11 determina que o peso armazenado não exceda a capacidade calculada do piso e que a disposição não prejudique trânsito, iluminação ou acesso às saídas. Esses requisitos se somam à capacidade da estrutura.
Cargas instáveis, salientes ou propensas a tombamento exigem avaliação específica. O mesmo vale para mercadorias perigosas ou com requisitos próprios. A compatibilidade deve ser verificada para cada família de unidade de carga, e não presumida com base em uma amostra.
Como empilhadeira canal piso e estrutura se relacionam
Como a empilhadeira entra na estrutura, sua geometria é central. Largura e altura, mastro, protetor do operador, raio de giro, altura de elevação, capacidade residual, pneus, folgas operacionais e recursos de auxílio à condução interferem na configuração dos canais.
A capacidade nominal da empilhadeira não corresponde necessariamente à capacidade disponível em qualquer altura e centro de carga. O equipamento deve movimentar a unidade prevista nas condições reais. A NR-11 estabelece resistência e segurança, indicação visível da carga máxima e inspeção dos transportadores industriais, com substituição imediata de peças defeituosas.
A condução nos canais requer alinhamento e controle de velocidade. Quanto maior a profundidade e a altura, mais relevante se torna a visibilidade e maior pode ser a exposição de montantes e trilhos a impactos. Guias, proteções, sinalização, iluminação e assistência podem integrar a prevenção, mas sua especificação deve resultar da análise de riscos e do projeto.
O piso também participa do sistema. Planicidade, nivelamento, resistência e juntas afetam trajetória e estabilidade, especialmente em corredores internos com folgas definidas. A interface entre piso, ancoragem e estrutura precisa estar contemplada no cálculo e na instalação.
Quais requisitos técnicos e de segurança considerar
A ABNT NBR 17191:2024 estabelece requisitos de projeto para estruturas de armazenagem tipo Drive. Valores de folgas, tolerâncias, combinações de ações e outros critérios devem ser obtidos na íntegra da norma e nos documentos do projeto; não é tecnicamente responsável transferir números de outro sistema ou adotar medidas genéricas.
A Lei nº 6.496/1977 sujeita contratos de obras e serviços profissionais de engenharia à Anotação de Responsabilidade Técnica. Projeto, fabricação, montagem, inspeção, conservação, reparo e reforma de estruturas metálicas devem ser conduzidos por profissional legalmente habilitado, dentro de suas atribuições, com a responsabilidade correspondente.
Na operação, é preciso reduzir a probabilidade de impacto e identificar rapidamente qualquer dano. Uma rotina de inspeção deve definir responsáveis, registros, isolamento e escalonamento técnico. A NR-1 determina acompanhamento planejado, inclusive por inspeções, e revisão da avaliação quando mudanças introduzirem novos riscos. Isso não cria uma periodicidade universal: o plano deve considerar uso, histórico, ambiente, fabricante, projeto e norma.
Quais são os principais trade offs
O principal benefício é a densidade: mais posições com menos corredores. Essa vantagem deve ser comparada a quatro custos. O primeiro é a seletividade, pois o acesso ocorre por canal. O segundo é a flexibilidade, já que cada SKU ou lote pode exigir outro canal e deixar vazios. O terceiro é a movimentação, que requer entrada precisa da empilhadeira. O quarto é a exposição a impactos.
Taxa de ocupação geométrica não é igual a capacidade útil. Uma instalação pode ter muitas posições teóricas e baixa utilização se os canais forem fragmentados entre SKUs e lotes. O estudo deve simular dias típicos e picos, incluindo canais parcialmente ocupados, bloqueios por validade, reposição e sequenciamento de expedição.
O que verificar antes de projetar
Quantos paletes existem por SKU, lote e faixa de validade nos períodos médio e de pico?
A retirada precisa seguir uma sequência e como WMS, endereçamento e rotina irão assegurá-la?
Acesso por uma face atende ao fluxo ou recebimento e expedição justificam faces opostas?
Dimensões, orientação, massa, distribuição e condição dos paletes foram levantadas?
A empilhadeira tem geometria, altura, capacidade residual e visibilidade compatíveis?
Piso, ancoragem, juntas, planicidade e capacidade da edificação foram avaliados?
Há plano de proteção, capacitação, inspeção, registro, isolamento e reparo?
Drive-In e Drive-Thru podem transformar o aproveitamento volumétrico, sobretudo em estoques homogêneos. O resultado depende menos do rótulo do sistema do que da coerência entre lote, canal, unidade de carga, equipamento e disciplina. Alta densidade só representa ganho quando as cargas continuam acessíveis na sequência certa, com movimentação previsível e segurança preservada.